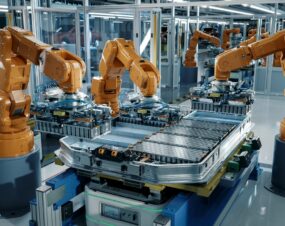


Automatyka przemysłowa to układ, w którym maszyna samodzielnie mierzy, podejmuje decyzje i wykonuje ruch według zaprogramowanej logiki. Jeśli pytanie brzmi, co to jest automatyka przemysłowa, najprostsza odpowiedź brzmi – to praktyczne połączenie sterowania, pomiaru, napędów i bezpieczeństwa, które stabilizuje produkcję.
Na hali różnica jest bardzo konkretna. Proces ręczny zależy od refleksu operatora i jakości pracy na danej zmianie, a proces zautomatyzowany utrzymuje takt, czyli czas jednego cyklu, w przewidywalnych granicach. Największa korzyść nie polega na samym zastąpieniu człowieka, lecz na ograniczeniu zmienności, braków i przestojów.
Czym w praktyce jest automatyka przemysłowa?
Automatyka przemysłowa zarządza całą pracą stanowiska lub linii, a nie tylko pojedynczym ruchem. System automatyki zbiera dane z procesu, porównuje je z warunkami zapisanymi w programie i uruchamia właściwe elementy wykonawcze. W praktyce chodzi o powtarzalność, bezpieczeństwo i przewidywalny koszt jednej sztuki.
Jakie zadania realizuje system automatyki?
Systemy sterowania realizują prostą sekwencję, ale krytyczną dla jakości. Czujnik przemysłowy wykrywa detal albo mierzy ciśnienie, sterownik PLC przelicza warunki, a napęd wykonuje ruch, którego stan jest widoczny w interfejsie HMI, czyli panelu operatorskim. Dobrze napisany program nie tylko uruchamia cykl, lecz także blokuje go po wykryciu odchyłki, zanim powstanie seria braków.
Przy bardziej złożonych liniach logika obejmuje też receptury, śledzenie partii i blokady kolejności operacji. Taki mechanizm jest szczególnie ważny tam, gdzie pomylenie komponentu nie powoduje od razu awarii, lecz ujawnia się dopiero na końcu montażu.
Gdzie kończy się automatyka, a zaczyna robotyka?
Robotyka przemysłowa jest tylko fragmentem szerszego układu. Robot przemysłowy potrafi pobrać, odłożyć, skręcić albo zgrzać detal, ale bez podawania części, pozycjonowania, weryfikacji obecności i funkcji bezpieczeństwa pozostaje kosztownym manipulatorem. Automatyka przemysłowa może działać bez robota, natomiast robot prawie nigdy nie daje pełnego efektu bez automatyki wokół niego.
W praktyce najdroższe rozczarowania biorą się z odwrotnej kolejności. Zakład kupuje robota, a dopiero potem odkrywa, że największy problem leży w orientacji detalu, odkładaniu odpadu albo potwierdzeniu poprawnego montażu.
Z jakich warstw składa się system automatyki?
Elementy automatyki przemysłowej tworzą zamknięty łańcuch od pomiaru do działania. Jakość całego układu zależy od najsłabszego ogniwa, dlatego szybki serwonapęd nie uratuje procesu, jeśli czujnik niestabilnie wykrywa detal albo panel HMI pokazuje operatorowi niejednoznaczny alarm. Podczas uruchamiania właśnie te drobiazgi decydują o tym, czy linia pracuje osiem godzin bez zakłóceń, czy zatrzymuje się co kilka minut. Źle dobrana architektura zwykle nie powoduje spektakularnych awarii, tylko codziennie odbiera minuty pracy.
Systemy sterowania, PLC i logika procesu
Sterowniki PLC stanowią centrum decyzji. Programowalny sterownik logiczny zbiera sygnały z wejść, wykonuje logikę krok po kroku i wysyła polecenia na wyjścia, a przy bardziej złożonych maszynach pilnuje też synchronizacji osi, receptur i komunikacji z innymi urządzeniami. Awaria samego PLC zdarza się rzadziej, niż podejrzewa dział utrzymania ruchu; częściej problemem bywa zasilacz 24 V, poluzowany zacisk albo zakłócenia EMC, czyli zakłócenia elektromagnetyczne wpływające na układ.
Dobry program PLC pracuje jak maszyna stanów, czyli jasno przechodzi między krokami i określa warunki wejścia oraz wyjścia. Gdy blokady warunkowe są opisane chaotycznie, serwis zaczyna walczyć z objawami zamiast z przyczyną.
Czujniki przemysłowe, interfejs HMI i kontrola operatora
Czujniki przemysłowe i interfejs HMI odpowiadają za to, co widzi maszyna i co rozumie operator. Czujnik indukcyjny nie wykrywa stali nierdzewnej z tej samej odległości jak zwykłej stali, a fotoczujnik potrafi gubić detal przy błyszczącej powierzchni lub ostrym świetle na hali. Interfejs HMI powinien pokazywać przyczynę zatrzymania, numer alarmu, stan wejść i licznik cykli, bo panel pełen kolorowych ikon bez diagnostyki wygląda efektownie, ale nie skraca postoju.
Dobrze zaprojektowany panel skraca czas diagnostyki, bo operator widzi, czego brakuje do startu cyklu. Zły panel prowokuje kasowanie alarmów na ślepo, a to maskuje problem i wydłuża przestój.
Napędy przemysłowe, pneumatyka i wykonanie ruchu
Napędy przemysłowe zamieniają decyzję sterownika na ruch. W prostych stanowiskach wystarczy silnik elektryczny lub układ pneumatyki przemysłowej, czyli siłowniki i zawory zasilane sprężonym powietrzem, natomiast przy pozycjonowaniu, dosuwie pod obciążeniem i kontroli prędkości potrzebny bywa serwonapęd. Różnica jest praktyczna. Siłownik pneumatyczny dobrze sprawdza się w ruchu typu tak/nie, a serwonapęd utrzymuje pozycję, profil przyspieszenia i powtarzalność, co w montażu lub znakowaniu często decyduje o jakości.
Napęd trzeba dobrać także do bezwładności, sztywności mechaniki i jakości medium. W pneumatyce przemysłowej zbyt wilgotne powietrze lub spadek ciśnienia często powodują zacinanie się zaworów i nierówny docisk, co bywa mylone z błędem programu.
Funkcja bezpieczeństwa, sieć i dane z IIoT
Funkcja bezpieczeństwa nie jest dodatkiem, tylko warunkiem legalnej i spokojnej pracy maszyny. Kurtyna świetlna, wyłącznik awaryjny, sterowanie oburęczne czy blokada osłony muszą wynikać z oceny ryzyka i być dobrane do wymaganego poziomu bezpieczeństwa, a nie do wolnego miejsca w szafie. Komunikacja z IIoT, czyli przemysłowym internetem rzeczy, ma sens wtedy, gdy dane służą do działania, na przykład pokazują narastanie czasu cyklu, spadek ciśnienia albo wzrost poboru prądu przed awarią.
W projektach z danymi produkcyjnymi liczy się kontekst. Sam licznik cykli niewiele mówi, jeśli nie wiemy, przy jakim detalu, recepcie i operatorze pojawił się spadek wydajności.
Kiedy proces wymaga automatyzacji?
Potrzeba automatyzacji zwykle nie zaczyna się od chęci zakupu maszyny. Automatyka przemysłowa staje się opłacalna wtedy, gdy proces ręczny przestaje być przewidywalny kosztowo albo jakościowo. Najpewniejsze sygnały widać w raportach braków, przestojów i czasu przezbrojeń, ale słychać je też na hali, gdy każda zmiana pracuje inaczej. Najgorszy moment na automatyzację przychodzi wtedy, gdy problem próbuje się zasypać nadgodzinami.
Objawy po stronie jakości, taktu i kosztu pracy
Proces wymaga automatyzacji, gdy wynik zależy bardziej od operatora niż od standardu. Najczęściej widać to tutaj:
- duże wahania taktu między zmianami,
- powtarzalne błędy montażowe i poprawki ręczne,
- mikropostoje przy podawaniu detali,
- rosnący udział kontroli końcowej zamiast kontroli w procesie,
- pracochłonne czynności monotonne lub niebezpieczne.
Automatyzacja daje wtedy największy efekt, bo eliminuje puste ruchy, ręczne potwierdzenia i niepotrzebne odkładanie detalu z miejsca na miejsce.
Częstym sygnałem jest też sytuacja, w której najlepsi operatorzy utrzymują jakość, a nowi nie są w stanie powtórzyć wyniku bez długiego wdrożenia. Taki proces nie ma zapasu stabilności.
Awaria PLC lub czujnika – które symptomy są wiarygodne?
Objawy awarii PLC lub czujnika trzeba interpretować ostrożnie, bo podobne symptomy mogą mieć różne przyczyny. Sterownik PLC podejrzewa się dopiero wtedy, gdy zanika komunikacja, wejścia lub wyjścia działają niespójnie mimo poprawnego zasilania, a program zgłasza błąd sprzętowy. Czujnik przemysłowy częściej daje objawy pośrednie, takie jak losowe zatrzymania, podwójne zliczanie, brak reakcji po rozgrzaniu maszyny albo problemy tylko przy jednym kolorze czy połysku detalu. W praktyce najpierw sprawdza się zasilanie, przewody, ekranowanie i jakość powietrza, bo zabrudzony filtr w pneumatyce potrafi udawać usterkę sterowania.
Doświadczony serwisant patrzy również na moment występowania usterki. Jeżeli błąd pojawia się po nagrzaniu szafy, po wymianie partii materiału albo tylko przy maksymalnej prędkości, źródłem bywa raczej otoczenie procesu niż sam sterownik.
Jak przebiega projekt od analizy do uruchomienia instalacji?
Projekt automatyki zaczyna się od procesu, nie od katalogu podzespołów. Systemy sterowania trzeba dobrać do realnego taktu, gabarytów detalu, sposobu przezbrajania i poziomu ryzyka. Najdroższe błędy powstają wtedy, gdy maszynę projektuje się pod stan idealny, a nie pod zwykłą zmianę produkcyjną z pyłem, luzami i operatorem pracującym pod presją czasu. Projekt bez tych danych kończy się zazwyczaj nadmiarem ręcznych wyjątków w programie.
Analiza procesu i dobór architektury
Analiza procesu przekłada technologię na architekturę maszyny. W praktyce przechodzimy przez kolejność:
- mapowanie operacji i punktów pomiarowych,
- dobór czujników, napędów i układu podawania,
- określenie funkcji bezpieczeństwa i diagnostyki,
- ustalenie sposobu przezbrajania, serwisu i mycia,
- zaplanowanie komunikacji z systemem nadrzędnym.
Dobry projekt przewiduje też to, co operator zrobi niezgodnie z instrukcją, bo właśnie wtedy wychodzi jakość blokad, alarmów i prowadzenia detalu.
Na tym etapie liczą się także potrzeby utrzymania ruchu. Czujnik zamontowany idealnie z punktu widzenia konstruktora, ale bez dostępu do czyszczenia, będzie generował koszty od pierwszego tygodnia.
Budowa, testy, wdrożenie i szkolenie
Uruchomienie instalacji kończy projekt dopiero wtedy, gdy maszyna pracuje stabilnie w normalnej produkcji. Etap budowy obejmuje montaż mechaniki, szafy i okablowania oraz przygotowanie programu, potem przychodzą testy ruchów na sucho, testy odbiorcze, strojenie napędów i szkolenie obsługi. Na rozruchu często poprawia się czasy zwłoki, filtry sygnałów i kolejność alarmów, bo papier nie pokaże, że detal po wyjściu z pieca jest cieplejszy, śliski albo minimalnie odkształcony.
Najlepsze wdrożenia mają plan reakcji na awarię jeszcze przed startem produkcji. Operator wie, kiedy zatrzymać cykl, serwis zna punkty kontrolne, a historia alarmów pozwala odtworzyć zdarzenie minuta po minucie.
Warto zacząć od krótkiego audytu procesu przed zakupem maszyny, bo kilka godzin pomiarów zwykle kosztuje mniej niż jedna zła decyzja sprzętowa. W takich sytuacjach pomocne bywa wsparcie producenta maszyn do hot stampingu, automatyzacji i urządzeń przemysłowych, który potrafi dobrać rozwiązanie do realnych warunków pracy linii.
Jak ocenić jakość wdrożenia i trwałość efektu?
Jakość wdrożenia widać po liczbach, a nie po wyglądzie szafy sterowniczej. Automatyka przemysłowa ma sens wtedy, gdy utrzymuje parametry procesu przez miesiące, a nie tylko przez dzień odbioru. Poprawna walidacja potwierdza, że linia działa w różnych scenariuszach, także po zmianie operatora, partii materiału i trybu pracy. Odbiór jednorazowy bez testów przypadków granicznych daje fałszywe poczucie bezpieczeństwa.
Parametry techniczne, walidacja i miejsca, gdzie zwrot jest najszybszy
Najbardziej użyteczne parametry techniczne obejmują:
- powtarzalność pozycjonowania i stabilność wymiaru,
- czas cyklu oraz odsetek mikropostojów,
- liczbę braków przed i po wdrożeniu,
- czas przezbrojenia i czas przywrócenia pracy po alarmie,
- dostępność diagnostyki, historii zdarzeń i śledzenia partii.
Walidacja daje tu realną korzyść. Sprawdza, czy maszyna utrzyma wymagania nie tylko dla jednej referencji, lecz także przy skrajnych detalach, zmianie temperatury i pełnym obciążeniu.
Walidacja obejmuje zwykle pracę ciągłą, testy po zaniku zasilania, kontrolę receptur, sprawdzenie alarmów i odtworzenie restartu po bezpiecznym zatrzymaniu. Dopiero taki zestaw pokazuje, czy system jest odporny na codzienną eksploatację, a nie tylko na pokazowe uruchomienie.
Zwrot najszybciej pojawia się tam, gdzie proces jest powtarzalny, wolumen stabilny, a koszt błędu jednostkowego wysoki. Jeśli proces opiera się na ręcznym sortowaniu, wizualnej ocenie albo przenoszeniu gorącego detalu, analiza procesu przed inwestycją zwykle daje najkrótszą drogę do poprawy.
Jak działa automatyka przemysłowa i kiedy się opłaca?
Automatyka przemysłowa łączy pomiar, sterowanie, napędy i bezpieczeństwo, aby utrzymać powtarzalny takt produkcji, ograniczyć braki i zmniejszyć przestoje. Sprawny system automatyki działa jak zamknięty łańcuch, w którym czujniki zbierają dane, sterownik PLC podejmuje decyzje, napędy wykonują ruch, a panel HMI przyspiesza diagnostykę i kontrolę operatora. Robot przemysłowy daje efekt dopiero wtedy, gdy współpracuje z podawaniem detali, pozycjonowaniem, weryfikacją i funkcjami bezpieczeństwa. Automatyzację wdrażaj tam, gdzie jakość zależy od operatora, takt zmienia się między zmianami, rosną poprawki ręczne albo pojawiają się mikropostoje i kosztowne błędy. Projekt zaczynaj od analizy procesu, doboru architektury i oceny ryzyka, bo źle dobrane czujniki, napędy lub logika programu codziennie zabierają minuty pracy. Jakość wdrożenia oceniaj przez walidację, stabilność parametrów, historię alarmów i realny spadek braków, a systemy kontroli procesów oraz dane z IIoT wykorzystuj tylko wtedy, gdy pomagają szybciej wykrywać odchyłki i zapobiegać awariom.